

鋼包作為轉爐成品和連鑄原材料之間的紐帶,在其提升和澆注過程中通過熱輻射不斷釋放能量。然而,每攝氏度的溫度對鋼鐵廠來說都是有益的。因此,降低鋼包在運輸過程中的熱損失已成為各煉鋼企業的重要研究方向。對于一家成熟的鋼鐵企業來說,可以有效地控制運輸過程中鋼包內襯的傳熱,降低鋼水面對空氣的熱輻射能力已成為一個重要的研究課題。鋼包加揭蓋系統可以有效降低運輸過程中的熱損失。
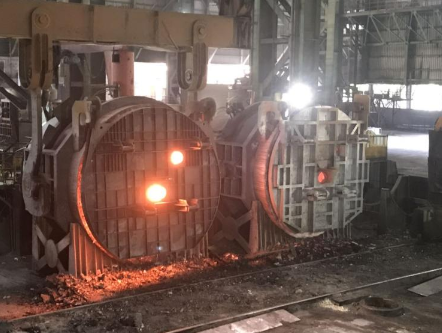
鋼包加揭蓋系統的工藝流程主要分為鋼包揭蓋系統、鋼包加蓋系統和倒渣作業過程:
一、鋼包揭蓋過程
出鋼前加入引流劑時,應進行揭蓋操作。液態天車將需要上線的帶蓋鋼包提升到將要出鋼的爐底后面的出鋼車上,出鋼車隨后在鋼包的壓蓋設備下方移動。出鋼車應由專人控制,并停放在鋼包封蓋機下方的指定位置。爐后鋼包蓋的提升機構應由專人操作。操作前,應檢查起重機構、限位器、受力部件和吊鉤,確認正常后方可操作。鋼包加蓋操作平臺通電,出鋼車啟動,將鋼包移至提升機構下部進行找正。鋼包的提升裝置由工作人員操作,鋼包蓋的四個吊耳由下鉤、前移和吊鉤依次提升。鋼包蓋吊裝后,鋼包隨出鋼車進入爐膛,準備出鋼,揭開動作完成。
二、鋼包加蓋過程
出鋼和爐后處理完成后,出鋼車應移至鋼包加蓋器的底部。由工作人員操作,將鋼包與鋼包蓋對齊,按下下降按鈕,將鋼包蓋的凹槽插入鋼包耳中,使鋼包蓋緊密,然后通過將鋼包蓋提起使其遠離機構,將鋼包車推出,鋼包加蓋完成。
三、倒渣作業過程
在鋼包從連鑄機中排空后的碎渣操作過程中,鋼包的倒渣角度不得大于40度,以防止鋼包傾斜度過大而無法復位。應利用鋼包蓋后面的吊耳的力和重力將鋼包蓋與鋼包分離。同時,澆包渣時應緩慢抬起副鉤,防止渣流損壞包蓋。將鋼渣倒入鋼包后,返回熱修復位置進行鋼包修復。


